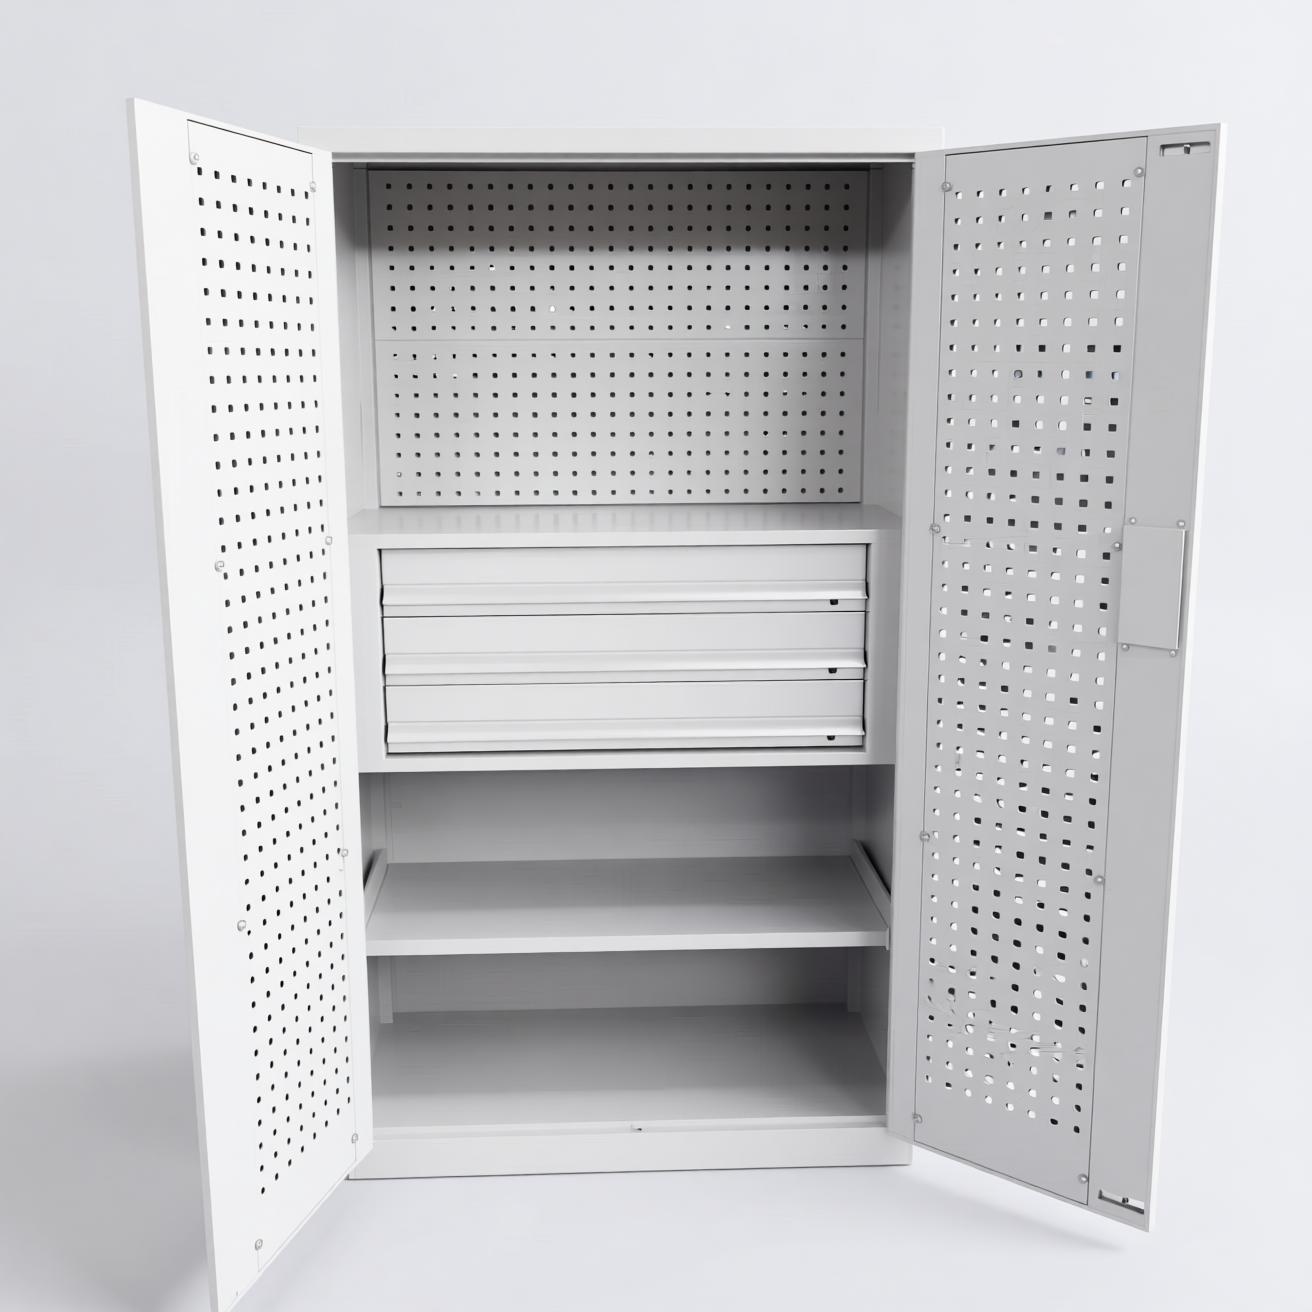
广州机加工工具柜怎么防铁屑 — 滑轨卡死,清一次比修一次省事
机加工车间的铁屑是滑轨杀手。细铁屑混着切削液,粘在滚珠滑轨的滚道上,滚珠卡死,抽屉就拉不动了。硬拉会把滚道拉花,再装回去也用不长。防的办法不在柜子多贵,在结构选型和三个日常动作。
为什么铁屑专挑抽屉下手
铁屑有两个特点:细、带磁性。车床、铣床切下来的细屑能到 0.5mm 以下,飘在空气里,落在柜面上。带磁性是因为多为碳钢,会吸附在滑轨的金属件上。
切削液让它粘住。干铁屑还能吹掉,沾了切削液的铁屑像糊一样粘在轨道上,越积越厚。滚珠滑轨的滚道间隙只有零点几毫米,进去几粒就卡。
这也是为什么机加工车间的抽屉柜,用一两年就开始发涩——不是滑轨质量差,是工况决定的。
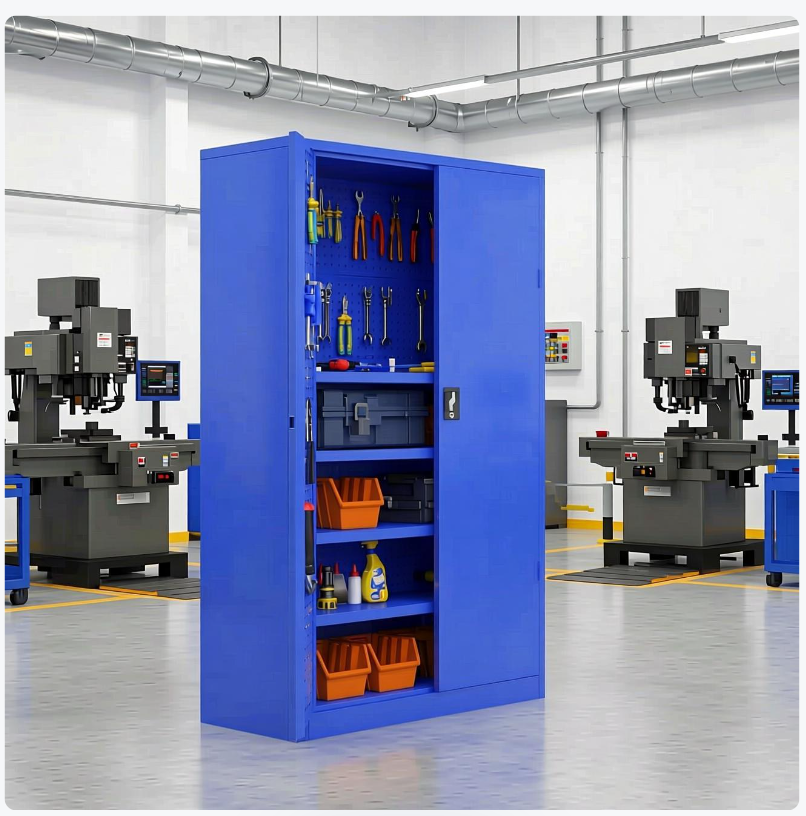
结构选型:三种柜子抗铁屑能力差很多
层板式最抗铁屑。没有滑轨,铁屑落在层板上,吹一下、擦一下就干净,不影响功能。
抽屉式最怕铁屑,尤其滚珠滑轨。尼龙滑道好一些,间隙大、不怕脏,但也会磨。
刀柄柜是机加工车间的专用配置。刀柄竖着插在层板架上,锥面朝上或朝下,铁屑落不到配合面上。这一点很关键——刀柄锥面有铁屑,装到主轴上会影响精度。
| 柜型 | 抗铁屑 | 原因 | 适合工序 |
|---|---|---|---|
| 层板式工具柜 | 好 | 无滑轨,落屑可吹扫 | 刀具、量具、零件存放 |
| 抽屉式(滚珠轨) | 差 | 滚道间隙小,铁屑卡死 | 洁净区、精密件 |
| 抽屉式(尼龙滑道) | 中 | 间隙大,耐磨但会发涩 | 一般机加工 |
| 刀柄柜 | 好 | 刀柄竖放,锥面不落屑 | 加工中心、CNC |
三个日常动作,比买贵柜子管用
动作一:抽屉用完就关。开着不关,铁屑直接往里落。这一条听着像废话,实际车间里一半的抽屉是半开着的。
动作二:每周吹一次。用气枪对着滑轨吹,把积屑吹出来,再擦一遍。五分钟的事,能延长滑轨寿命一倍以上。
动作三:柜门常闭。柜门关着,铁屑落在柜门外表面,擦一下就掉;门开着,铁屑直接进柜内。
如果车间铁屑特别多,可以在滑轨外加防尘条(毛刷条),挡住大部分细屑。这个改造不贵,效果明显。
刀柄柜的两个细节
刀柄柜的层板架要做成可调高度。不同型号的刀柄长度不一样(BT30 约 150mm,BT40 约 200mm,BT50 更长),层间距固定的话,换了刀柄型号就放不下。
刀柄架的孔位要和刀柄规格匹配。BT40 的锥柄直径和 BT30 不一样,孔大了刀柄晃,孔小了插不进。买之前报清楚用什么刀柄、多少个。
还有一点:刀柄柜要放在远离磨床的位置。磨床的粉尘最细,粘在刀柄锥面上最难清,直接影响加工精度。实在放不开,中间加一道隔断,或给柜门内侧贴防尘条。
广州这边的实际情况
广州湿度大,机加工车间的铁屑容易锈。锈了的铁屑粘在滑轨上更难清,还会磨伤滚道。所以每周吹扫这件事,在广州要比北方做得更勤。
广州车间多有切削液雾气,柜内长期潮。工具柜里放干燥剂,刀具和量具最好单独密封存放,别和铁屑环境混在一起。干燥剂两个月换一次。刀柄柜靠内墙放,别贴窗户。柜门密封条能挡住一部分切削液雾气。
常见问题
问:滚珠滑轨卡了能修吗?
答:能清,不能修。把抽屉拆下来,用气枪吹、用清洗剂冲滚道,晾干后少量加润滑脂。滚道已经拉花的,只能换滑轨,滑轨是通用件,单买不贵。
问:能不能把抽屉换成层板?
答:部分柜体可以,前提是柜内有层板调节孔、抽屉是独立安装的。买的时候如果按”全抽屉”设计,改成层板要重新配托架。
问:尼龙滑道会不会也卡?
答:会,但卡的方式不一样。尼龙滑道是磨损失效,不是卡死,表现为越来越涩。清理后能改善,用到磨穿才需要换。
问:刀柄柜能不能按刀柄数量配?
答:能。报清楚刀柄规格(BT30、BT40、BT50)、数量、最长尺寸,按实际配层板和孔位。洛阳恒纳办公家具有限公司可按刀柄清单配层板架,手机:13643895849。
成都工具柜锁怎么选 — 天地锁、挂锁、密码锁,各适合什么场景
2026-11-20
郑州重型工具柜板材多厚 — 加厚和承重不是一回事,别被数字骗了
2026-11-18
深圳车间工具柜怎么定置 — 5S 检查过不过,看柜内标签不看柜子
2026-11-17